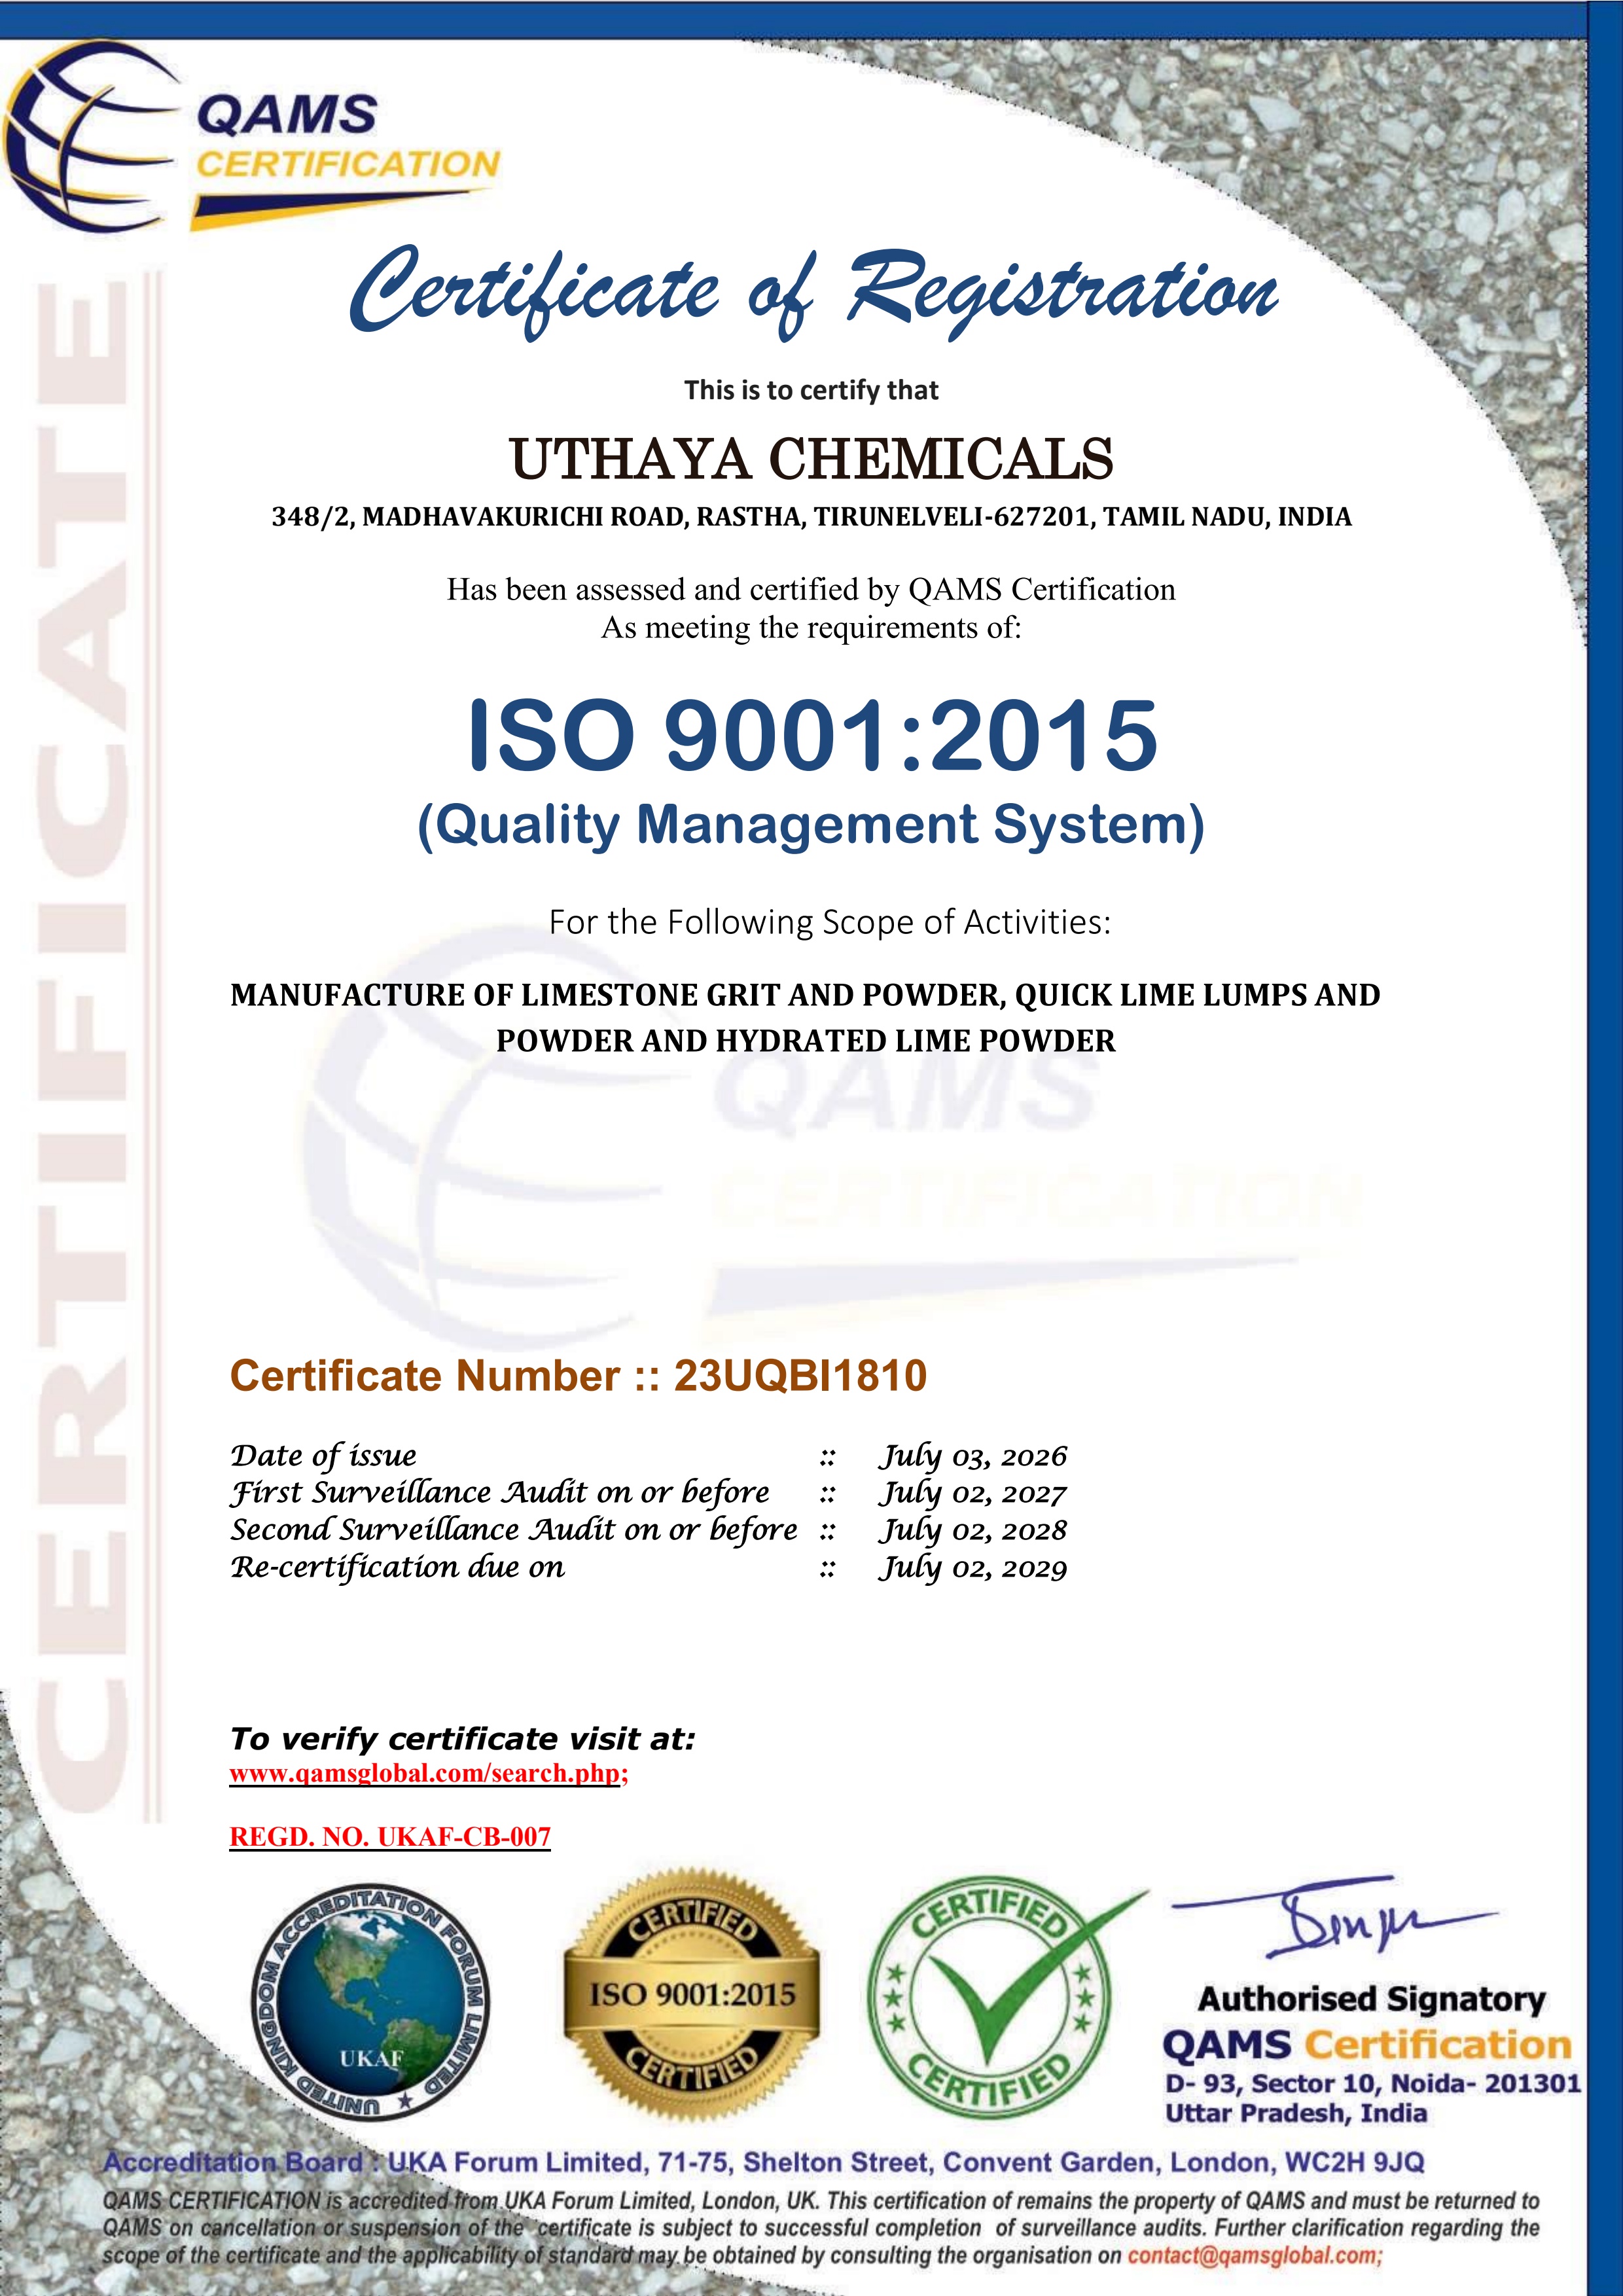
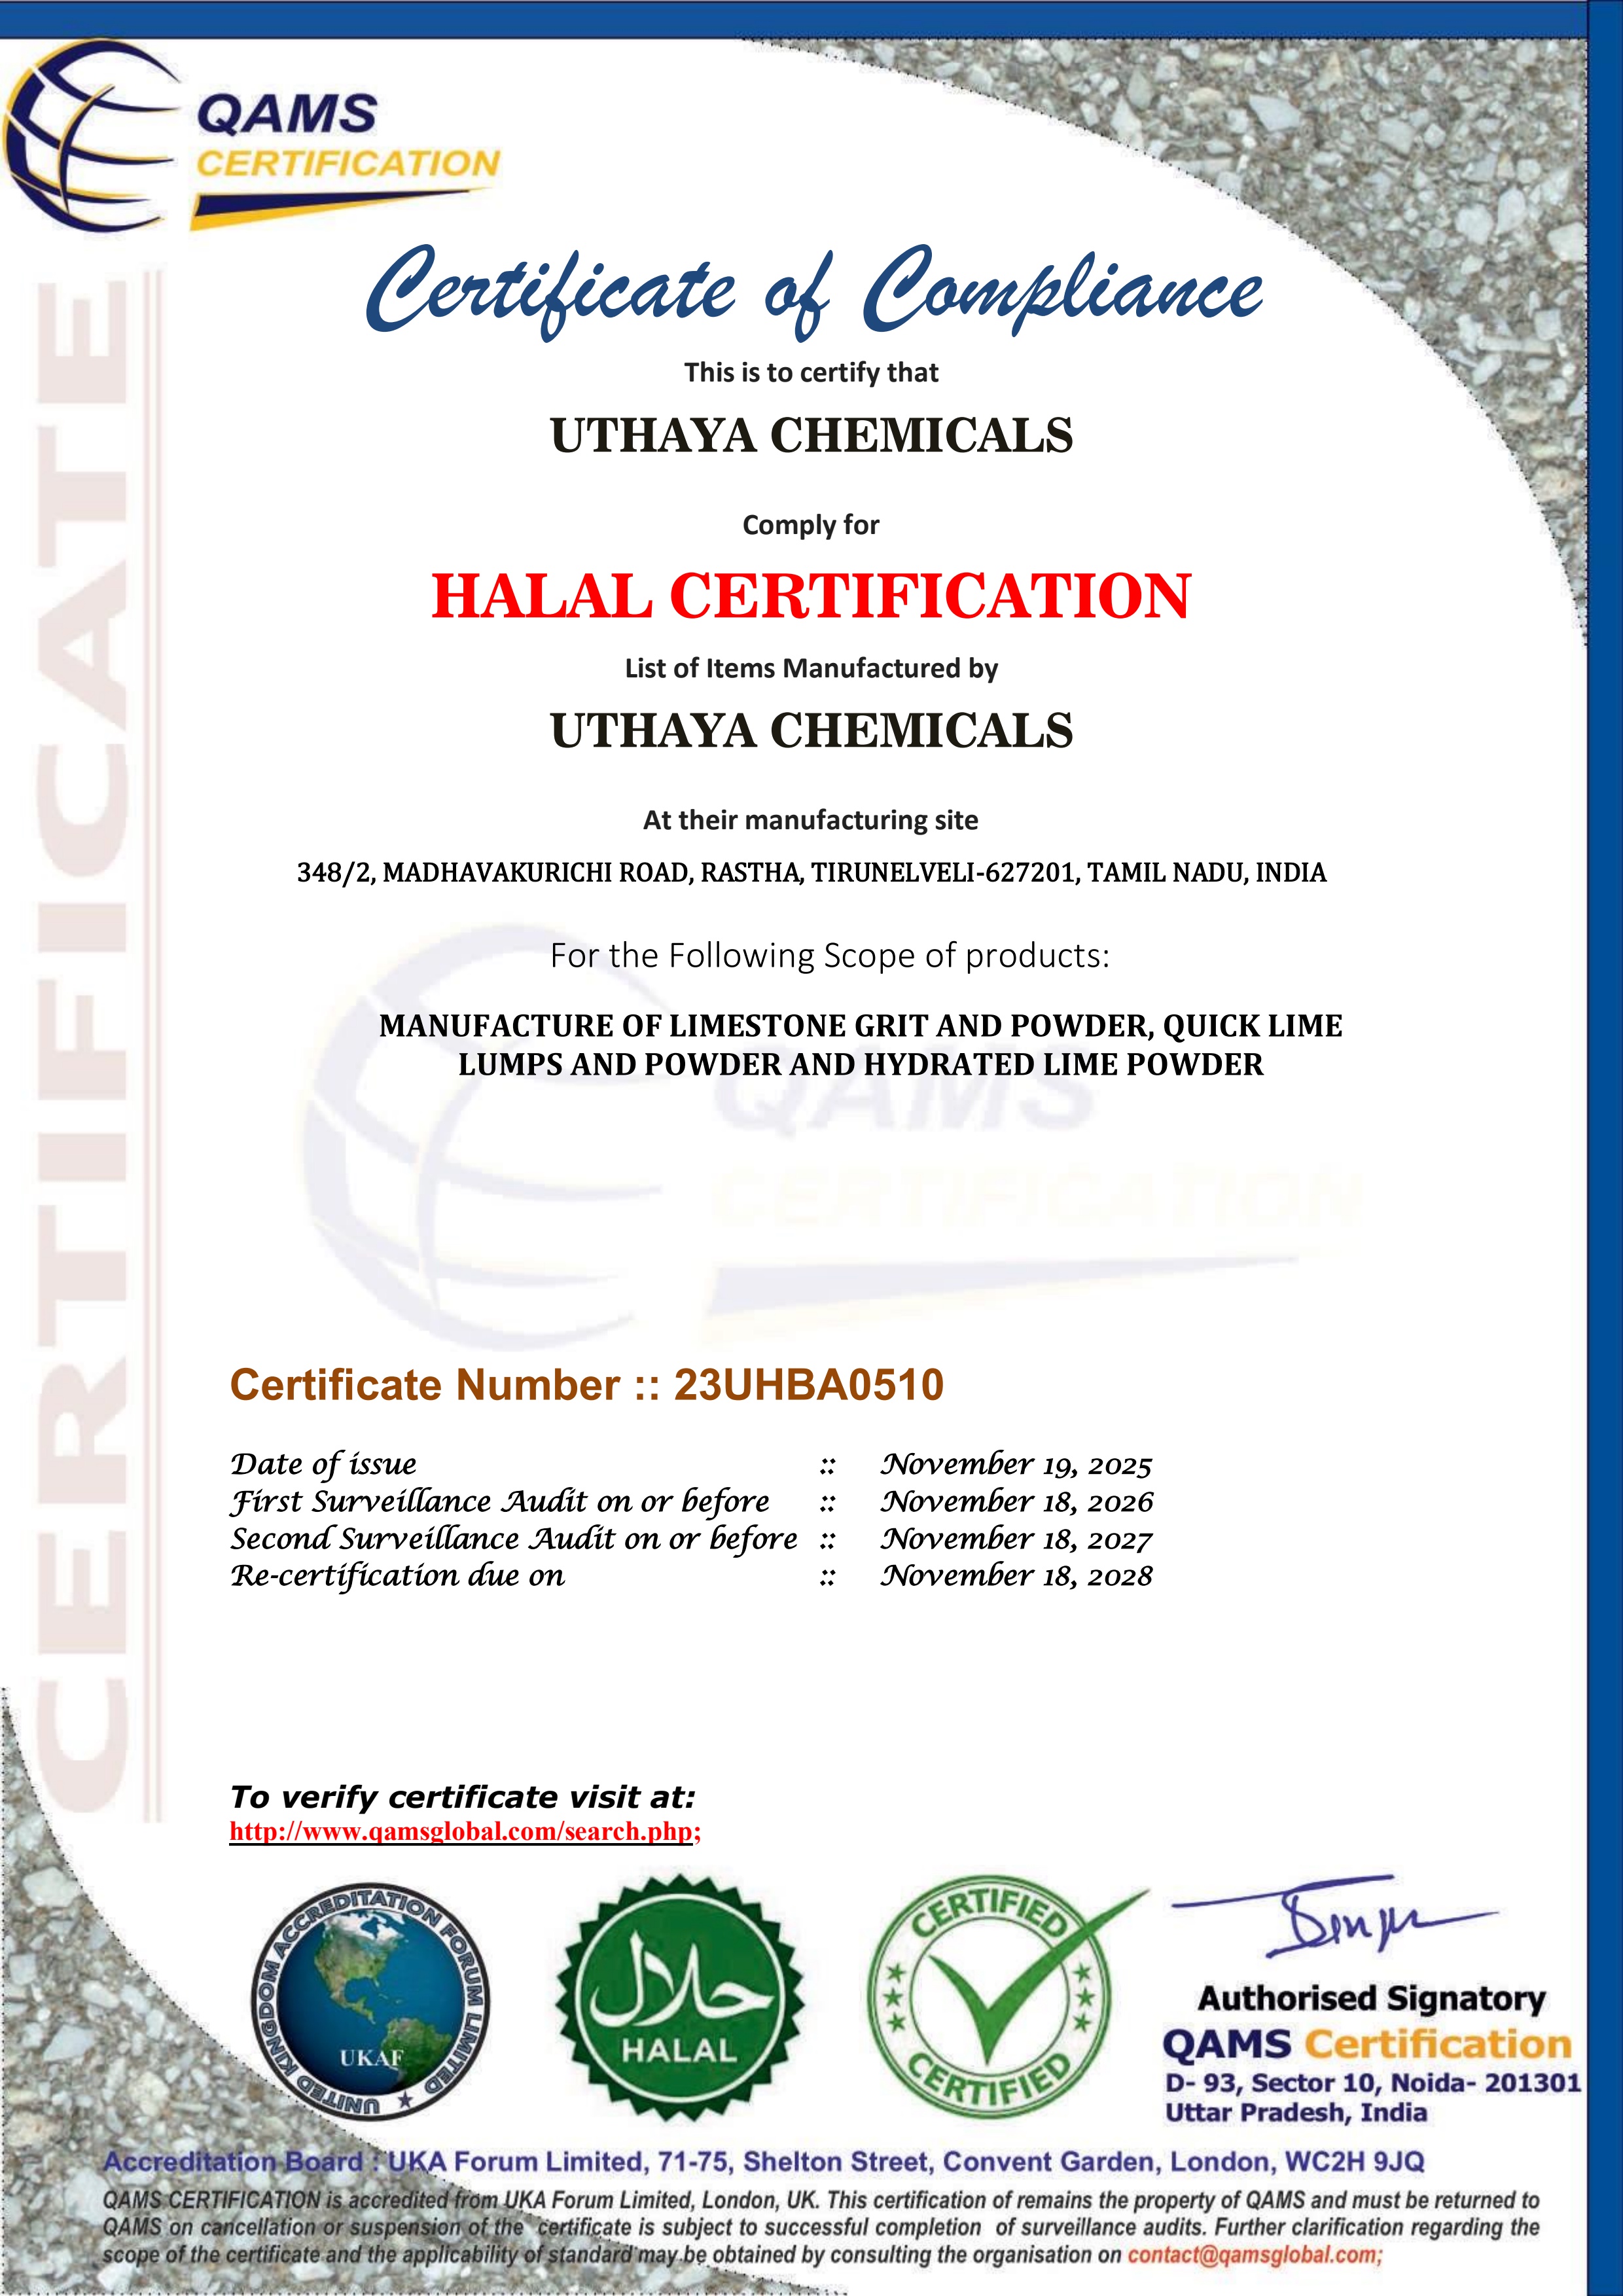
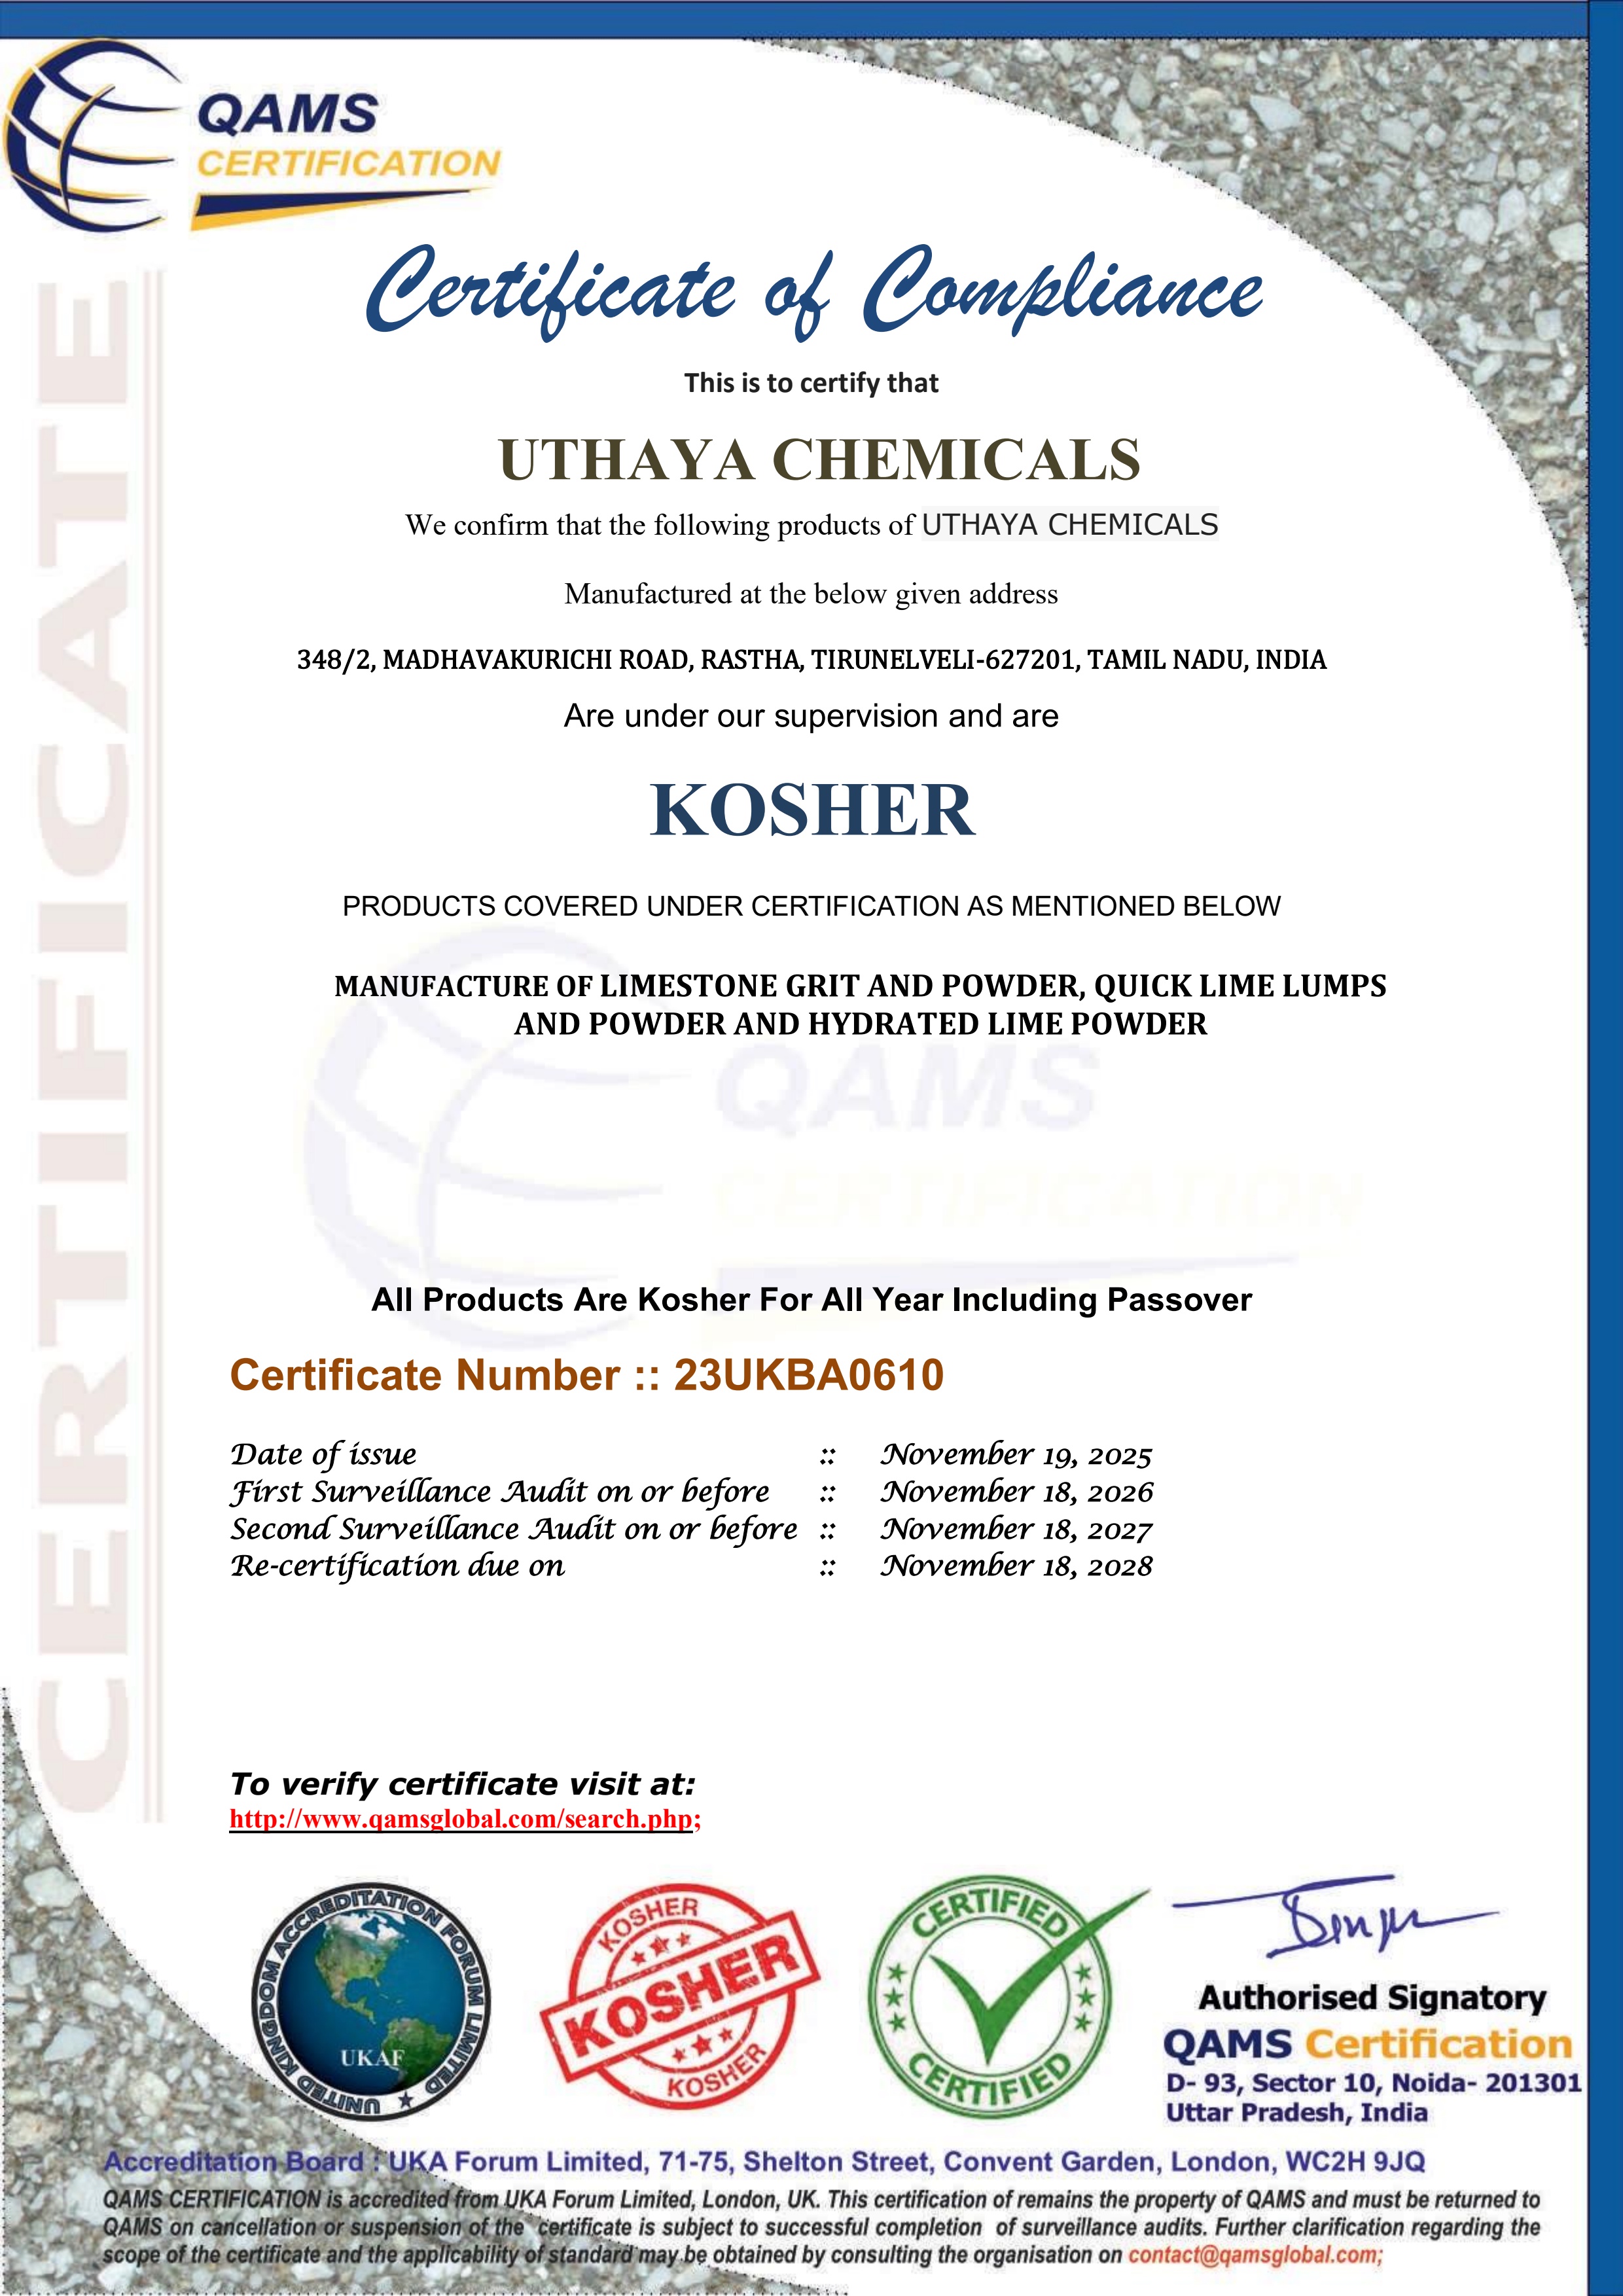
Every production batch undergoes rigorous laboratory testing to verify purity, particle size distribution, moisture content, and chemical composition.
Standardized manufacturing processes and continuous quality monitoring ensure every product delivers reliable and repeatable performance.
We adhere to stringent safety protocols and industry best practices to ensure safe manufacturing operations and compliance with applicable quality standards.
Equipped with state-of-the-art bag filters and dust extractors to capture airborne dust particulate. We monitor emissions hourly to adhere to State Pollution Board standards.
All operations are managed under safe MSDS profiles. High-reactivity lime storage is isolated in dry zones to mitigate moisture-induced chemical heating hazards.
Request quality test reports, material safety data sheets, or product specifications for any of our industrial mineral products.